-
浔之漫智控技术(上海)有限公司
主营:西门子DP电缆代理商
浔之漫智控技术(上海)有限公司
主营:西门子DP电缆代理商 7
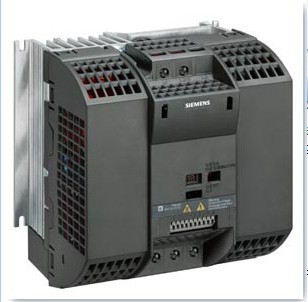
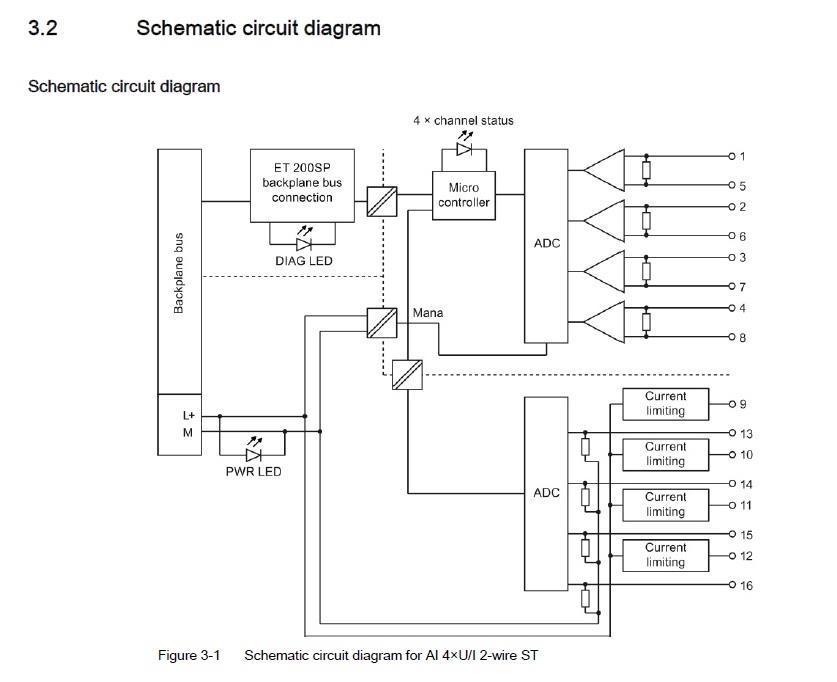
西门子模块6ES7334-0CE01-0AA0性能参数
剪板机是机械行业制造和维修常用的设备之一。随着我国经济的持续高速增长,社会对各类板材的需求量不断增长,对板材加工的精度提出了更高的要求;另外,随着企业之间的竞争日益加剧和人力资源成本的上升,厂家为了在竞争中占据有利地位,除了**板材加工的精度外,对板材加工的效率也提出了更高的要求。基于上述,板材生产加工企业迫切需要高精度、率的生产设备。剪板机是板材加工企业的关键生产设备之一,一些资金雄厚的企业,出巨资购买全新数控剪板机;另外,还有相当一批中小企业希望通过对原设备的技术改造来满足这些新要求。
普通剪板机存在的主要不足有:
1. 加工精度不高。
造成加工精度不高的主要原因,一方面是加工尺寸由操作人员用普通钢尺手动测得,精度难以**;另一方面采用异步电动机带动链条传动机构,这样不仅定位精度低,而且易造成剪切面的机械偏差,这种偏差随加工板材宽度增加而加大。
2. 操作繁琐,容易出错。
剪板机需要人工操作,剪板动作的控制需人工完成,占用,也容易出错。
3. 能耗大,效率低
剪板机的动力系统一般使用普通异步电机,在剪板过程中不断启停,能耗大、效率低。
针对这些情况,可以对剪板机进行自动化改造,提高工作效率和剪板精度,降低能耗。
控制系统设计的基本要求如下:
ü 正常剪切功能。在正常加工某一规格产品前,可以事先设置加工尺寸、加工数量。当机器加工板材数量达到设定加工数量时,机器不再正常加工。此时,可重新设置加工参数或进入临时剪切状态。
ü 临时剪切功能。选择该功能不需要设置加工参数,即可进行加工。该状态可加工任意尺寸(须在机器的机械加工范围内)和任意数量的产品。
ü 设定加工参数(加工尺寸、加工数量)。
ü 加工参数实时显示。
ü 附加功能。包含点动调试、自动回零位、暂停等。
改造方案一:
如下图所示,自动控制系统由变频器、光电传感器、人机界面(文本显示器或触摸屏等)、正航A5系列PLC等构1 引言今天,随着对工业自动化的要求越来越高,以及大量控制设备和过程监控装置之间通信的需要,"监控和数据采集系统"越来越受到用户的重视。在动力系统方面,以柴油发电机组作为应急备用电源的发电厂,在工厂、矿山、高层建筑、医院、邮电、宾馆、银行等许多部门都得到了广泛的应用。为了提高供电质量和供电可靠性,改善操作人员的工作条件,减少维护运行人员,备用发电站迫切要求实现自动化运行和管理。该监控系统由监视主机(包括通信板)和若干现场的从站(正航A3)组成。实现发电机组的数据采集、报警、存储、备份等服务。本文主要介绍下位机A3的系统原理。2 系统的总体设计结合生产实际的需要,考虑该发电机组的自动化系统由5大功能部件组成(系统的硬件图如图1所示)。(1) 发电机组的自动启动和自动停机;(2) 工程市电和机电的自动切换;(3) 发电机组电压和频率的自动调节;(4) 发电机组故障自动检测,报警和故障处理;(5) 发电机组电压、电流、频率、有功功率、启动电池电压等电量参数的自动调节。3 系统组成3.1 A3系统PLC的特性和特点正航A3系列可编程控制器,性价比高,硬件配置齐全,它的特点与性能如下:(1)机内有高速计数器,可同时输入三路高速脉冲,并可输出频率和脉宽可调的高速脉冲信号。(2)具有21个中断源的中断优先管理,并配有RS485接口,可实现PLC 与PC机之间的远程通讯,便于上位机监控和联网。(3)具有结构紧凑、组装灵活、编程简单,抗干扰能力强、可靠性高等特点。由此可见,它非常适用于工业控制中小型自动控制系统。经分析,决定采用A3系列可编程控制器作为发电机组自动控制系统的核心部件。3.2 PLC 配置及I/O的分配和功能经过分析,本系统采用10个开关量输入,10个开关量输出和3个模拟量输入,即可满足系统控制需求,因此——PLC配置如下:CPU模块:A3-C2405DTAI模块: A3-AI0401LAI/O的分配和功能如下:开关量输入:IO.0:输入中断 (配合脉宽调制使用)IO.1:方式选择 (0-远程控制 1-自动)IO.2:市电检测 (0-无市电 1-有市电)IO.3:机电检测 (0-无机电 1-有机电)IO.4:油压低 (0-油压正常 1-油压偏低)IO.5:油水温高 (0-油水温正常 1-油水温偏高)IO.6:高速计数器HSCI (利用高速计数器启动电池电压)IO.7:紧急停车 (0-非紧急停车状态 1-紧急停车状态)IO.0:复位 (1-手动复位)(利用高速计数器转速)开关量输入:Q0.0:高速脉冲输出 (通过控制直流电磁铁调节转速)Q0.1:停机 (1-停机电磁阀动作)Q0.2:启动 (1-启动马达动作)Q0.3:市电合闸 (1-市电主开关动作)Q0.4:机电合闸 (1-机电主开关动作)Q0.5:三启失败 (1-三启失败信号灯亮)Q0.6:机组故障 (1-机组故障信号灯亮)Q0.7:警铃 (1-警铃响)Q1.0:自动强激磁 (1-强激磁继电器动作)Q1.1:冷启动自动辅助 (1-冷启动辅助装置电磁阀动作)模拟量输入:AIWO:母线电压AIW2:母线电流AIW4:负载功率4 系统实现发电站自动化监控系统由机组自动启停控制,转速自动调节,电量参数自动检测,故障自动检测等功能模块组成。4.1 制动启停控制本功能模块是根据各开关量的输入状态,自动控制机组的启动、停止和机电与市电的相互切换。这主要属于顺序控制具有较强的逻辑控制。用A3实现简易而可靠。4.2 转速调节油机转速调节是通过CPU中高速脉冲输出脉宽调制(PWM)功能调节可控直流电磁铁控制柴油机油门开度来实现的。用CPU实现转速调节方法如下:转速信号由安装在柴油机上磁电式传感器获得,CPU通过高速计数器测量油机转速,测得转速信号送入PID调节器,将调节器输出的数字量转换为脉冲宽度的时间量,再通过CPU中的脉宽可调的高速脉冲输出(QO,0),经过功率驱动器控制可控制直流电磁铁调节紧油机门开度大小,从而实现对油机转速的调节。本系统属于反馈控制和精确的数字控制,涉及到一些控制算法问题。在CPU中,方法实现了一种转速控制的PID调节器。PID的模拟表达式: M(t)=KC(1+1/Ti*fe(t)dt+Td*de(t)/de(t))在CPU中,微公和积分采用如下公式:微分运算:[新差值E(n)-旧差值E(n-1)]÷控制周期TC积分运算:[旧差值E(n-1)+新差值E(n)]×控制TO÷2转速-与转速传感器频率关系的计算公式如下:f----转速传感器信号频率n----转速(转/分)z----传感齿轮齿数为更好的实现全程调速我们采用分程PID限幅怠速时间:转速设定值 VW108=192较小输出值 VW126=180较大输出值 VW124=420高速期间:转速设定值 VW108=VW212(由模拟电位器设定)较小输出值 VW126=420较大输出值 VW124=995本系统中:n=1500r/mln z=128齿这样f>3200Hz,故采用7kHz的高速计数器HSC2测量转速。停机时,将转速设定值和网缓冲器全部置0。输出限制在VW106=5上,以使PWM能够连续工作。同时使Q0.1=1,停机磁阀动作,切断油路达到停机目的。
1前言
自动定量包装机广泛应用于化肥、饲料和轻工等行业。称量包装技术的发展大约经历了手工称量、继电器控制和硬PLC控制等几个阶段。众所周知,硬PLC具有可靠性高、使用方便和耐恶劣环境能力强等特点。但是,随着计算机技术的发展,硬PLC的通用性及兼容性差等弊端愈来愈明显。而计算机的标准化的通信协议和成熟的局域网技术使得组网十分简便,还可以通过Internet与外界相连。一个具有开放性的系统可以和任何遵守相同标准的其它设备或系统相连。那么能不能将PC开放性和PLC的可靠性等优点结合在一起呢?IEC(国际电工**)于1993年发布了IEC1131-3有关可编程序控制器编程的标准。根据该标准,充分利用工业控制计算机(IPC)或嵌入式计算机(EPC)的硬件和软件资源,全部用软件来实现硬PLC的功能。这就是国际上出现的——软PLC(SoftPLC)技术。
目前,自动定量包装机的控制系统大都采用硬PLC,当企业的生产规模扩大后,需提高包装能力时,只能采用更大容量的硬PLC控制系统,这样原有的硬PLC相应报废,势必造成浪费。本文所介绍的控制系统只需修改CoDeSys的控制程序即可提高包装能力,具有较高的推广价值。
2自动定量包装机的组成部分和工作原理
2.1组成部分
自动定量包装机主要由控制显示部分、传感器系统、加料系统、放料系统、夹带系统、秤斗、气动系统以及框架结构部分等组成。
2.2工作原理
尿素、粮食等颗粒物料通过传送带、加料系统进入秤斗,在重力作用下,秤斗将重力传递到传感器,使称重传感器弹性体产生形变,贴附于弹性应变梁上的应变计桥路失去平衡,输出与重量数值成比例的电压信号,经线性放大器将信号放大,通过A/D转换器转换为数字信号,由单片机处理后显示当前的物料重量、各种设置参数和工作过程状态,并且发出粗加料、细加料、称料完成以及上下限报警等信号。这些信号通过CAN总线与工控机进行通讯,工控机中的软PLC(CoDeSys)按照程序输出开关信号。此开关信号经过I/O接口控制电器执行部件,再转变为机械动作,从而实现从进料到缝口的一系列过程控制,如清零、粗加料、细加料、夹袋、放料等。
3控制部分
该方案的控制部分主要由工控机、智能称量显示部分、I/O接口等部分组成。如图1所示,下面重点介绍工控机和智能称量显示部分。
3.1工控机
本系统采用北京工业大学自主开发的工控机作为上位机,可使用bbbbbbs或Linux操作系统,采用触摸屏技术。
目前,市场上出现的软PLC产品主要有3S公司的CoDeSys、SIEMENS公司的SIMATIC Wi、SOFTPLC公司的SoftPLC以及CJ Intemationl公司的ISaGRAF等。其中3S公司的CoDeSys以其功能强大、可靠性高、二次开发方便、集成可视化等优点而逐渐被国内外用户所认可。CoDeSys由控制器应用代码开发编辑器、生成控制器应用代码的集成编译器以及数字诊断和试运行功能三部分组成。CoDeSys编辑器完全符合IEC1131-3标准,它支持该标准的5种编程语言,即顺序功能图(SFC)、功能块图(FBD)、梯形图(LD)、指令表(IL)及结构文本(ST)。另外,它还提供了被称作连续功能图的*六种编辑器语言,该语言是由功能块图变化而来。用户进行编程时,可以使用其中一种语言或者使用几种语言进行混合编程,这样可大大提高编程开发效率。CoDeSys提供大量重要特性表帮助开发者快速有效的调试和测试应用程序。在程序代码中可以直接显示每一个变量的当前值。这些值可以随时写入和进行类型的强制转换。通过设置断点然后单步运行代码可以很容易地发现错误。2004年6月该公司在北京工业大学设立了CoDeSys产品推广和培训中心,能够提供强大的技术支持。因此,该系统控制软件采用3S公司的CoDeSys软件,它支持SERCOS总线和CAN总线。
CAN(Controller Area Network)即控制器局域网,主要用于各种设备监测及控制的一种现场总线。它具有结构简单、通信方式灵活、通信距离长、采用非破坏性总线仲裁技术等特点。CAN总线为工业控制系统中高可靠性的数据传送提供了一种新的解决方案,它在国外工业测控领域已经有了广泛的应用,因此本方案采用CAN总线接口,选用凌华公司研制的双口隔离非智能型CAN适配卡PCI-7841,该卡支持CANopen, DeviceNet等CAN总线应用层协议;并提供VB,VC下的编程函数。通过人机界面,把操作人员的控制指令传给智能称量显示控制部分,同时,接受智能称量显示控制部分的信号和数据,加以分析和处理并显示。
3.2智能称量显示控制部分
目前,市场上没有具有CAN通讯接口的包装机专用控制仪,因此智能称量显示控制部分需要自主开发。为了缩短开发周期,通过对现有的控制仪进行技术改进,增加CAN通讯部分。该部分以Inbbb公司的微处理器89C51为核心,通过传感器、A/D转换采集称重信号,经过处理后,根据需要将这些信息经由SJA1000和CAN接口电路(主要由PCA82C250组成)发送到CAN总线上,与上位工控机进行通讯。SJA1000是PHILIP公司生产的独立CAN控制器,它符合CAN2.0B协议,具有完成高性能通讯协议所要求的全部必要性能,可以完成CAN总线协议的物理层和数据链路层的所有功能。PCA82C250是CAN控制器与物理总线之间的接口,可以提高对总线的差动发送能力和对CAN控制器的差动接收能力,并能提高总线的抗干扰能力。
4结束语
本控制系统采用CoDeSys和CAN总线技术,简化了硬件结构,完全符合开放式体系结构的要求,可以满足工业自动化领域对控制系统开放性和柔性的要求,为将来工业自动化向更高层次的集成提供了可靠的技术**。经过模拟试验,本控制方案达到了预期的效果,具有十分广阔的应用前景,并可产生良好的社会和经济效益。